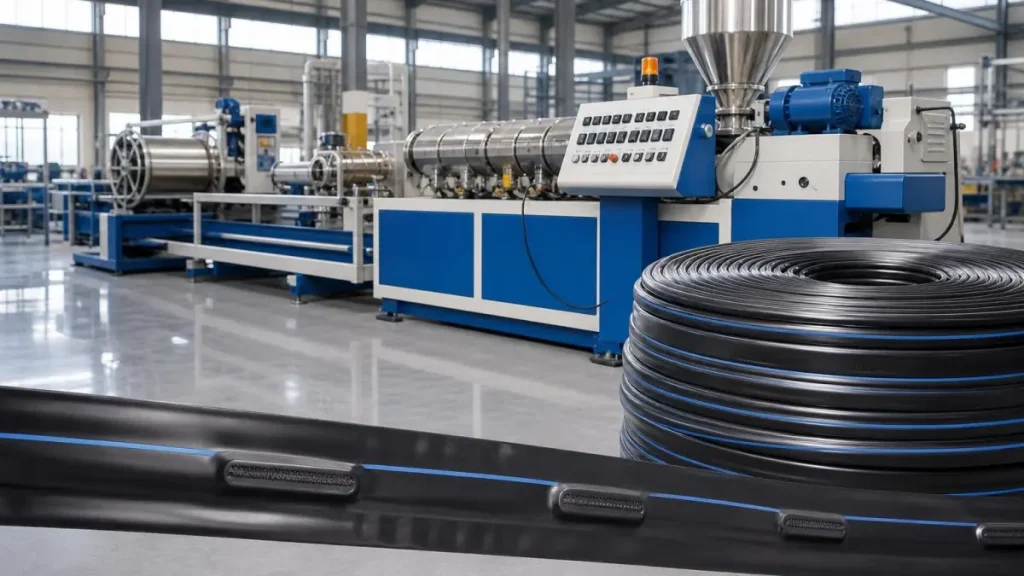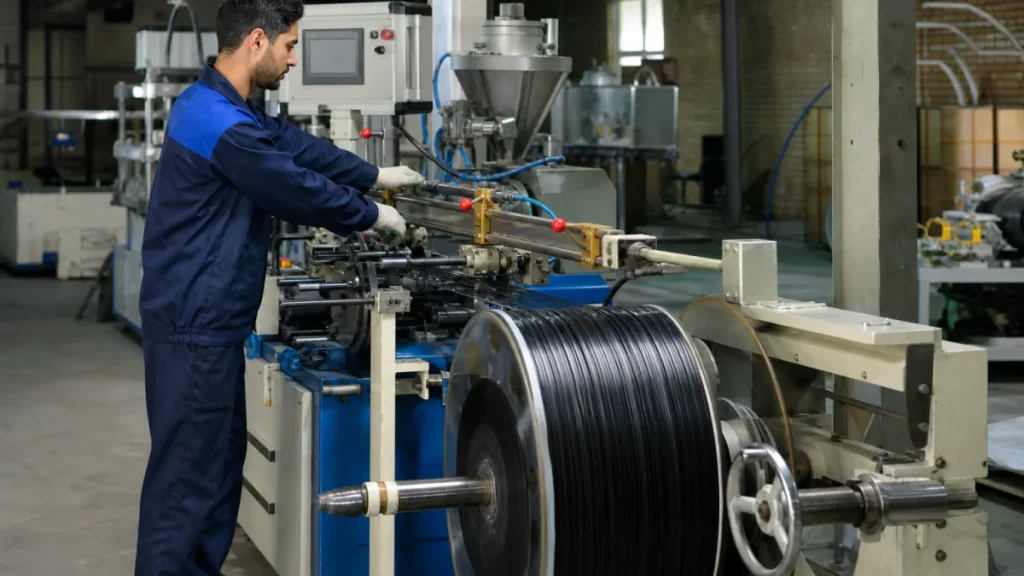
دستگاه نوار آبیاری قطره ای مجموعهای از تجهیزات مکانیکی، حرارتی، قالبسازی و کنترل فرایند است که برای تولید نوارهای آبیاری با ضخامت، عرض، فاصله خروجی و کیفیت مشخص به کار میرود.
کاربری که این عبارت را جستوجو میکند معمولاً میخواهد بداند دستگاه از چه بخشهایی تشکیل شده است، چه پارامترهایی کیفیت نوار تولیدی را تعیین میکنند و هنگام بررسی یک مدل، کدام مشخصات فنی اهمیت بیشتری دارند.
این اطلاعات برای مرحلهای مناسب است که خریدار هنوز بین چند گزینه تصمیم نهایی نگرفته و میخواهد مشخصات اعلامشده را با نیاز خط تولید، نوع محصول و ظرفیت مورد انتظار خود تطبیق دهد.
در این بررسی، تمرکز بر ویژگی فنی دستگاه است، نه اعلام قیمت، ظرفیت قطعی یا برتری یک سازنده خاص؛ زیرا این موارد بدون دریافت دیتاشیت، نمونه محصول و اطلاعات واقعی تولیدکننده قابل تأیید نیستند.
دستگاه نوار آبیاری قطرهای چیست؟
دستگاه نوار آبیاری قطرهای خطی برای شکلدهی مواد پلیمری و تبدیل آنها به نوار باریک آبیاری است.
در ساختار این خط، مواد اولیه پس از ورود به بخش تغذیه، در اکسترودر ذوب و یکنواخت میشوند.
ماده مذاب از قالب عبور میکند تا شکل اولیه نوار ایجاد شود.
پس از شکلدهی، نوار در مسیر خنککاری قرار میگیرد و ابعاد آن تثبیت میشود.
در مدلهایی که نوار دارای قطرهچکان یا مسیر خروجی مشخص است، بخش پانچ، نصب یا شکلدهی خروجی نیز باید با دقت کافی کار کند.
در پایان، نوار از واحد کشش و جمعکننده عبور میکند تا بهصورت رول منظم آماده شود.
بنابراین، عملکرد دستگاه فقط به موتور یا اکسترودر محدود نیست.
هماهنگی میان دمای فرایند، سرعت کشش، فشار مذاب، سیستم خنککاری و واحد جمعکننده مستقیماً بر کیفیت محصول نهایی اثر میگذارد.
اجزای اصلی خط تولید نوار
شناخت اجزای اصلی، اولین مرحله برای ارزیابی فنی دستگاه است.
هر بخش وظیفه مشخصی دارد و ضعف در یک قسمت میتواند عملکرد سایر قسمتها را نیز تحت تأثیر قرار دهد.
اکسترودر و سیستم ذوب
اکسترودر وظیفه انتقال، فشردهسازی، ذوب و اختلاط مواد پلیمری را بر عهده دارد.
قطر ماردون، نسبت طول به قطر، نوع فولاد، طراحی ناحیههای حرارتی و کیفیت ساخت ماردون از پارامترهای مهم این بخش هستند.
اکسترودر باید بتواند مواد را با دمای نسبتاً یکنواخت به قالب برساند.
وجود نوسان در دما یا فشار میتواند باعث تغییر ضخامت، ایجاد نقاط ضعیف یا ناپایداری در شکل نوار شود.
تعداد ناحیههای حرارتی نیز باید با طراحی خط و نوع ماده مورد استفاده هماهنگ باشد.
تنظیم مستقل این ناحیهها به اپراتور امکان میدهد فرایند ذوب را دقیقتر کنترل کند.
قالب شکلدهی
قالب، ماده مذاب را به مقطع مورد نظر تبدیل میکند.
ابعاد دهانه قالب، کیفیت سطح داخلی، دقت ماشینکاری و امکان تنظیم یا تعویض قطعات آن در کیفیت نوار تأثیر دارند.
قالب نامتناسب میتواند موجب توزیع غیریکنواخت ضخامت در عرض نوار شود.
در زمان بررسی دستگاه باید مشخص شود که قالب برای چه ابعاد و چه نوع ساختاری طراحی شده است.
اگر هدف تولید چند نوع نوار باشد، امکان تغییر قالب یا استفاده از تجهیزات قابل تنظیم اهمیت بیشتری پیدا میکند.
سیستم خنککاری
نوار خروجی از قالب معمولاً برای تثبیت شکل و کاهش دمای خود وارد بخش خنککاری میشود.
نوع مخزن، گردش آب، کنترل دما، مسیر عبور نوار و قابلیت تنظیم سرعت خنککاری از موارد قابل بررسی هستند.
خنککاری نامتوازن میتواند باعث تغییر شکل، جمعشدگی یا بیثباتی ابعادی نوار شود.
کیفیت آب و وضعیت نگهداری مخزن نیز در عملکرد بلندمدت این بخش اهمیت دارد.
وجود فیلتر یا مسیر تخلیه مناسب میتواند به کنترل آلودگی و کاهش اختلال در گردش آب کمک کند، اما جزئیات آن باید در مشخصات واقعی دستگاه بررسی شود.
پارامترهای تعیینکننده کیفیت نوار
کیفیت نوار تولیدی فقط با ظرفیت اسمی خط مشخص نمیشود.
برای ارزیابی فنی، باید چند شاخص همزمان بررسی شوند.
کنترل ضخامت
ضخامت نوار یکی از مهمترین مشخصات فنی محصول نهایی است.
ضخامت کمتر معمولاً به مواد اولیه کمتری نیاز دارد، اما حساسیت نوار به فشار، کشش و آسیب مکانیکی نیز باید ارزیابی شود.
ضخامت بیشتر ممکن است مقاومت مکانیکی بالاتری ایجاد کند، ولی مصرف مواد و ویژگیهای اقتصادی تولید را تغییر میدهد.
دستگاه مناسب باید امکان تنظیم فرایند برای محدوده ضخامت مورد نظر را داشته باشد.
ثبات ضخامت در طول رول نیز به اندازه مقدار اسمی ضخامت اهمیت دارد.
برای بررسی این موضوع میتوان نمونههای مختلف از ابتدا، میانه و انتهای رول را با ابزار اندازهگیری مناسب مقایسه کرد.
عرض و شکل نوار
عرض نوار باید در محدوده تعریفشده ثابت بماند.
تغییر عرض میتواند روی نحوه نصب، فاصله نوارها و پوشش سطح خاک اثر بگذارد.
فرایند کشش، طراحی قالب و سرعت خط از عوامل مؤثر بر ثبات عرض هستند.
لبههای نوار نیز باید از نظر پارگی، موجدار شدن و تغییر شکل بررسی شوند.
فاصله خروجیهای آب
فاصله خروجیها یا قطرهچکانها یکی از ویژگیهای عملکردی نوار آبیاری است.
دستگاه باید بتواند این فاصله را مطابق طراحی محصول تولید کند.
نوسان در فاصله خروجیها ممکن است توزیع آب در ردیف کشت را از حالت مورد انتظار خارج کند.
در بررسی فنی، فقط عدد فاصله اسمی کافی نیست.
باید دقت تکرار این فاصله در طول نوار و روش ایجاد خروجی نیز مشخص شود.
یکنواختی خروجی آب
یکنواختی خروجی به طراحی نوار، شکل مجرای آب، دقت سوراخکاری یا ساخت قطرهچکان و کیفیت مواد وابسته است.
خود دستگاه بهتنهایی تضمینکننده یکنواختی نیست، اما باید شرایط لازم برای تولید پایدار را فراهم کند.
کنترل فشار مذاب، دقت قالب و ثبات سرعت کشش از عوامل مؤثر بر نتیجه هستند.
آزمون نمونه تولیدی در فشار و شرایط تعریفشده، روش مناسبتری برای ارزیابی این ویژگی نسبت به اتکا به عنوان تبلیغاتی است.
سیستم کنترل و ابزار دقیق
سیستم کنترل، هماهنگی میان اجزای خط را سادهتر و امکان پایش فرایند را بیشتر میکند.
نمایشگر کنترل باید اطلاعاتی مانند دمای ناحیههای حرارتی، سرعت موتور، وضعیت کشش و هشدارهای اصلی را در اختیار اپراتور قرار دهد.
کنترلر دما باید بتواند دمای هر ناحیه را جداگانه تنظیم و وضعیت آن را نمایش دهد.
سنسورهای دما، فشار و سرعت در صورتی ارزش عملی دارند که نصب، کالیبراسیون و نگهداری آنها بهدرستی انجام شود.
در زمان خرید، نوع کنترلر، امکان ذخیره تنظیمات، دسترسی به قطعات مصرفی و روش عیبیابی را باید از تأمینکننده پرسید.
وجود کنترل دیجیتال بهتنهایی نشانه عملکرد بهتر نیست.
مهمتر آن است که کنترلها با فرایند واقعی خط هماهنگ باشند و اپراتور بتواند از دادههای آنها برای اصلاح تولید استفاده کند.
واحد کشش و جمعکننده رول
واحد کشش سرعت حرکت نوار را پس از خروج از قالب و خنککاری تنظیم میکند.
تغییر سرعت کشش میتواند روی ضخامت و ابعاد نهایی اثر بگذارد.
اگر کشش بیش از حد باشد، احتمال نازک شدن یا تغییر شکل نوار افزایش مییابد.
اگر کشش کافی نباشد، جمعشدن، چروک یا بینظمی در مسیر نوار ممکن است رخ دهد.
غلتکها باید سطح مناسب و تراز قابل قبول داشته باشند تا به نوار آسیب نزنند.
جمعکننده نیز باید رول را با کشش یکنواخت و آرایش منظم تشکیل دهد.
رول نامنظم در مراحل حمل، انبارش و نصب مشکل ایجاد میکند.
در ارزیابی این بخش، قطر رول قابل تولید، روش کنترل کشش، تعویض رول و سهولت تنظیم اپراتور اهمیت دارد.
مواد اولیه و سازگاری دستگاه
انتخاب دستگاه باید با مواد اولیه مورد استفاده هماهنگ باشد.
نوع پلیمر، شاخص جریان مذاب، ترکیبات افزودنی و درصد مواد بازیافتی میتوانند رفتار ماده را در اکسترودر تغییر دهند.
هر مادهای برای هر دستگاه مناسب نیست و نمیتوان تنها بر اساس شباهت ظاهری مواد تصمیم گرفت.
دمای فرایند، زمان ماند، شرایط اختلاط و حساسیت ماده به حرارت باید در مشخصات فنی بررسی شوند.
اگر استفاده از مواد بازیافتی مدنظر باشد، باید توانایی خط در کنترل ناخالصی، تغییرات ویسکوزیته و نوسان کیفیت مشخص شود.
این موضوع بهخصوص برای محصولی با ضخامت کم اهمیت دارد، زیرا ناپایداری مواد میتواند در نوار نهایی سریعتر دیده شود.
چطور مشخصات فنی را ارزیابی کنیم؟
برای مقایسه چند دستگاه، ابتدا نیاز تولید را به پارامترهای قابل اندازهگیری تبدیل کنید.
- نوع نوار مورد نظر و ساختار خروجی آن را مشخص کنید.
- محدوده ضخامت و عرض مورد نیاز را تعیین کنید.
- فاصله خروجیها و شکل رول نهایی را تعریف کنید.
- نوع مواد اولیه و ترکیبات قابل استفاده را از فروشنده بپرسید.
- ظرفیت واقعی مورد انتظار را از ظرفیت اسمی جدا کنید.
- روش کنترل دما، کشش و سرعت خط را بررسی کنید.
- امکان دریافت نمونه تولیدی و انجام آزمون را درخواست کنید.
- فهرست قطعات مصرفی و روش تأمین آنها را دریافت کنید.
ظرفیت اسمی معمولاً در شرایط مشخص و با مادهای معین بیان میشود.
بنابراین، بدون دانستن نوع ماده، ضخامت، سرعت خط و میزان توقف، مقایسه عدد ظرفیت میان دو دستگاه ممکن است گمراهکننده باشد.
بهتر است در مکاتبات فنی، همه شرایط آزمون ظرفیت بهصورت مکتوب ثبت شود.
نگهداری و بهرهبرداری فنی
عملکرد دستگاه فقط به طراحی اولیه وابسته نیست و نگهداری منظم نیز بر پایداری تولید اثر دارد.
تمیزکاری مسیر مواد، بررسی هیترها، کنترل اتصالات برق، بازبینی غلتکها و پاکسازی مسیر آب از اقدامات معمول نگهداری هستند.
میزان و تناوب این اقدامات باید بر اساس دفترچه دستگاه و شرایط واقعی کار تعیین شود.
تغییر ناگهانی دما، صدای غیرعادی موتور، نوسان فشار یا تغییر رنگ نوار میتواند نشانه نیاز به بررسی فرایند باشد.
ادامه تولید بدون شناسایی علت ممکن است مقدار ضایعات را افزایش دهد.
همچنین آموزش اپراتور اهمیت دارد، زیرا تنظیم نادرست دما یا سرعت میتواند نتیجه آزمایش اولیه را با عملکرد روزمره متفاوت کند.
اشتباهات رایج در بررسی دستگاه
یکی از خطاهای رایج، تصمیمگیری فقط بر اساس قیمت یا ظرفیت اعلامشده است.
قیمت بدون شناخت اجزای خط، سطح کنترل، قالب، تجهیزات جانبی و خدمات فنی معیار کاملی نیست.
خطای دیگر، نادیده گرفتن نمونه محصول است.
تصاویر دستگاه نمیتوانند یکنواختی ضخامت، کیفیت رول یا عملکرد خروجیهای آب را اثبات کنند.
همچنین نباید سازگاری دستگاه با یک ماده خاص را به همه مواد تعمیم داد.
خریدار باید دقیقاً بداند مشخصات فنی اعلامشده مربوط به چه ترکیب مواد و چه شرایط کاری است.
در نهایت، نبود اطلاعات درباره قطعات یدکی و خدمات تعمیر میتواند هزینه توقف خط را افزایش دهد، حتی اگر دستگاه از نظر فنی در زمان خرید مناسب به نظر برسد.
جمعبندی ویژگیهای فنی
دستگاه نوار آبیاری قطره ای زمانی قابل ارزیابی است که اجزای آن در کنار یکدیگر بررسی شوند.
اکسترودر باید ماده را پایدار و یکنواخت آماده کند.
قالب باید شکل و ابعاد نوار را با دقت مناسب ایجاد کند.
سیستم خنککاری باید تثبیت ابعاد را پشتیبانی کند.
واحد کشش و جمعکننده باید حرکت و رولپیچی منظم داشته باشند.
سیستم کنترل نیز باید امکان تنظیم و پایش پارامترهای اصلی را فراهم کند.
برای تصمیمگیری دقیق، مشخصات فنی مکتوب را با نمونه واقعی تولیدی و نیاز خط خود مقایسه کنید.
اقدام منطقی بعدی، دریافت دیتاشیت، مشخص کردن شرایط ماده اولیه و درخواست آزمون نمونه پیش از نهایی کردن خرید است.
در صورت نیاز، اطلاعات فنی محصول، محدوده تولید مورد انتظار و شرایط نصب را برای بررسی دقیقتر با واحد فروش یا کارشناس فنی در میان بگذارید.