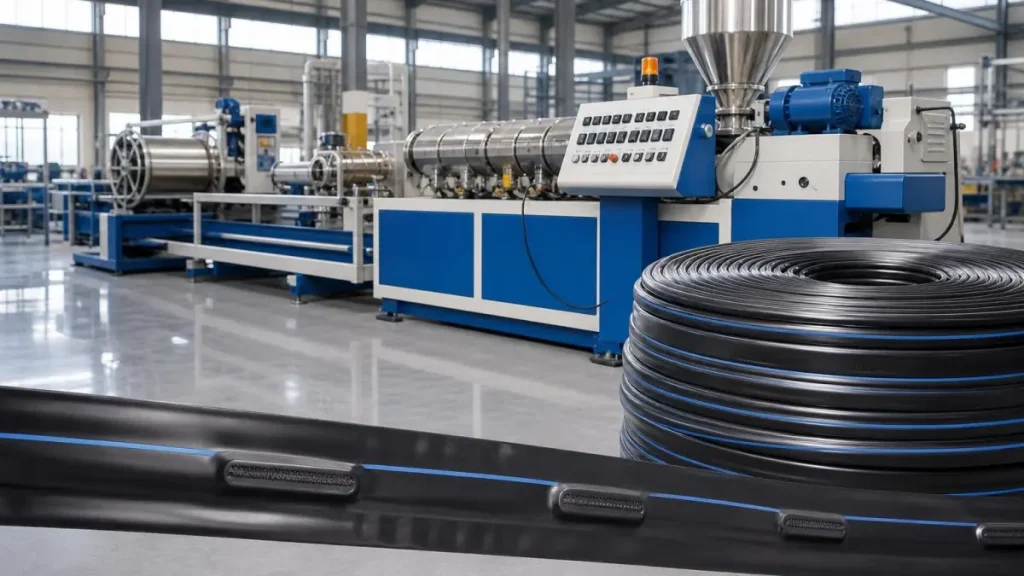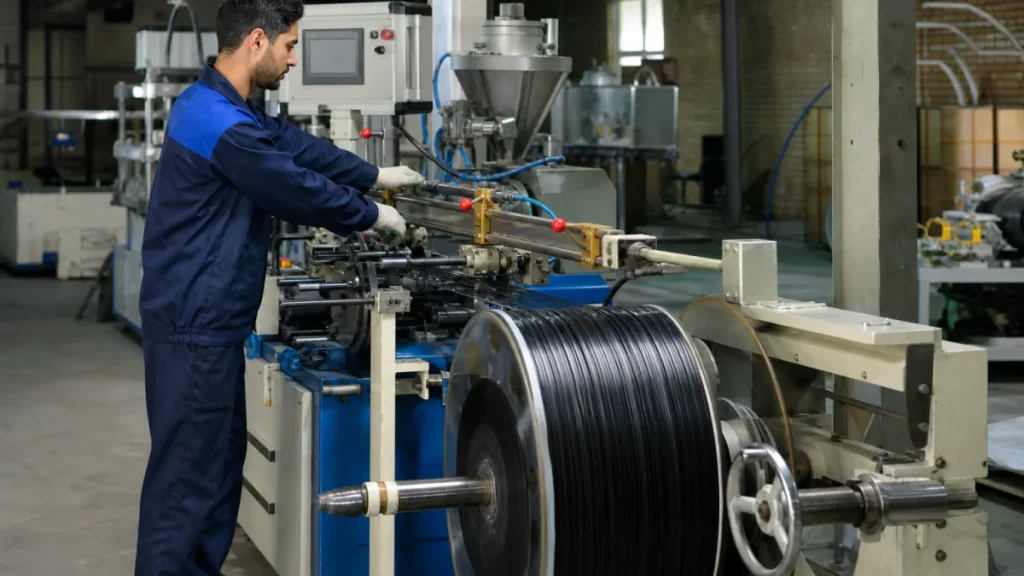
دستگاه نوار تیپ آبیاری قطره ای مجموعهای از تجهیزات مکانیکی، حرارتی و کنترلی است که مواد پلیمری را به نوار باریک آبیاری تبدیل میکند.
کاربری که این عبارت را جستوجو میکند معمولاً در مرحله بررسی فنی و مقایسه گزینههای خرید قرار دارد.
برای چنین خریدی، دانستن نام دستگاه کافی نیست.
باید مشخص شود خط تولید چگونه ضخامت نوار را کنترل میکند، قطرهچکان یا مسیر خروج آب چگونه شکل میگیرد، چه بخشهایی قابلیت تنظیم دارند و نگهداری دستگاه به چه امکاناتی نیاز دارد.
در این بررسی، تمرکز بر ویژگیهای فنی دستگاه است، نه اعلام قیمت یا معرفی یک برند خاص.
از آنجا که اطلاعات اختصاصی شرکت، مدل، ظرفیت و منبع فنی مشخصی ارائه نشده است، از بیان عدد قطعی درباره ظرفیت، توان، سرعت یا ابعاد دستگاه خودداری میشود.
اجزای اصلی دستگاه نوار تیپ
ساختار دستگاه نوار تیپ آبیاری قطره ای معمولاً از چند بخش پیوسته تشکیل میشود که عملکرد آنها به یکدیگر وابسته است.
ضعف در هر بخش میتواند روی یکنواختی نوار، دقت خروجی آب، مصرف مواد و پایداری تولید اثر بگذارد.
- واحد تغذیه مواد برای انتقال یکنواخت مواد پلیمری.
- اکسترودر برای ذوب و همگنسازی مواد.
- قالب شکلدهی برای ایجاد فرم اولیه نوار.
- واحد خنککاری برای تثبیت ابعاد نوار.
- سیستم ایجاد مسیر یا قطرهچکان برای شکلدهی بخش آبیاری.
- واحد کشش و جمعکن برای کنترل حرکت و بستهبندی نهایی.
- تابلو برق و کنترلر برای هماهنگسازی بخشهای خط.
ترتیب و طراحی این اجزا در مدلهای مختلف یکسان نیست.
به همین دلیل، هنگام ارزیابی یک دستگاه باید نقشه خط، شرح عملکرد هر ماژول و محدوده تنظیمات آن از تأمینکننده دریافت شود.
نقش اکسترودر در کیفیت تولید
اکسترودر یکی از مهمترین بخشهای دستگاه است، زیرا مواد اولیه در آن گرم، ذوب و برای ورود به قالب آماده میشوند.
کنترل دمای نواحی مختلف اکسترودر اهمیت زیادی دارد.
اگر دما در طول مسیر پایدار نباشد، مذاب پلیمری ممکن است یکنواختی لازم را نداشته باشد.
این وضعیت میتواند به نوسان ضخامت، تغییر شکل نوار یا ایجاد نقاط ضعیف منجر شود.
در بررسی فنی اکسترودر باید به تعداد نواحی حرارتی، نوع گرمکن، روش اندازهگیری دما و امکان مشاهده جداگانه هر منطقه توجه کرد.
همچنین طراحی ماردون و سیلندر باید با نوع مواد اولیه مورد استفاده سازگار باشد.
بدون دریافت اطلاعات مدل و جنس قطعات، نمیتوان درباره مناسب بودن یک اکسترودر برای تمام مواد پلیمری حکم قطعی داد.
سرعت چرخش ماردون نیز باید قابلیت تنظیم داشته باشد.
این قابلیت به اپراتور اجازه میدهد خروجی مواد را با سرعت کشش و شرایط قالب هماهنگ کند.
در یک خط قابل تنظیم، تغییر سرعت نباید باعث نوسان شدید در جریان مواد شود.
اهمیت قالب و شکلدهی نوار
قالب، مذاب آمادهشده را به شکل اولیه نوار تبدیل میکند.
ابعاد دهانه قالب، مسیر جریان مواد و کیفیت سطح داخلی آن بر ظاهر و یکنواختی محصول اثر دارند.
در دستگاه نوار تیپ آبیاری قطره ای، قالب باید امکان تنظیم دقیق و تمیزکاری مناسب داشته باشد.
رسوب مواد یا آسیب سطحی در مسیر قالب میتواند موجب ایجاد خط، ضخامت نامنظم یا تغییر فرم در نوار شود.
یکی از نکات مهم، امکان تعویض یا تنظیم قالب برای تولید نوارهایی با مشخصات متفاوت است.
این مشخصات میتواند شامل عرض، ضخامت، نوع ساختار آبیاری و شکل ظاهری نوار باشد.
البته محدوده واقعی تغییرات فقط با اطلاعات فنی مدل مورد نظر قابل تعیین است.
خریدار باید بپرسد آیا قالب همراه دستگاه ارائه میشود یا برای هر اندازه باید بهصورت جداگانه تهیه شود.
همچنین باید مشخص شود تغییر قالب به چه مدت توقف نیاز دارد و آیا فرآیند تنظیم آن به ابزار یا مهارت ویژهای احتیاج دارد.
سیستم ایجاد مسیر آبیاری
ویژگی متمایز نوار تیپ نسبت به یک نوار ساده، وجود مسیر یا ساختاری برای خروج کنترلشده آب است.
بنابراین سیستم ایجاد مسیر آبیاری، بخش مهمی از ارزیابی فنی دستگاه محسوب میشود.
این بخش باید بتواند محل خروج آب را با فاصله و نظم مشخص روی نوار ایجاد کند.
دقت این فرآیند به طراحی مکانیزم، هماهنگی سرعت خط و ثبات حرکت نوار وابسته است.
اگر فاصله خروجیها در طول نوار تغییر کند، توزیع آب در زمین نیز ممکن است یکنواخت نباشد.
در زمان بررسی دستگاه باید نوع فناوری ایجاد مسیر آبیاری، محدوده فاصلههای قابل تنظیم و روش کنترل آن مشخص شود.
همچنین لازم است روشن باشد که تنظیمات توسط اپراتور انجام میشود یا کنترلر خط بخشی از فرآیند را مدیریت میکند.
ارائه نمونه تولیدشده با همان دستگاه میتواند برای بررسی ظاهری مفید باشد.
با این حال، مشاهده نمونه بهتنهایی جایگزین آزمایش فنی و کنترل یکنواختی خروجی آب نیست.
کنترل ضخامت و پایداری نوار
ضخامت نوار فقط یک ویژگی ظاهری نیست.
این مشخصه بر مقاومت مکانیکی، انعطافپذیری، رفتار نوار هنگام نصب و میزان مواد مصرفی اثر میگذارد.
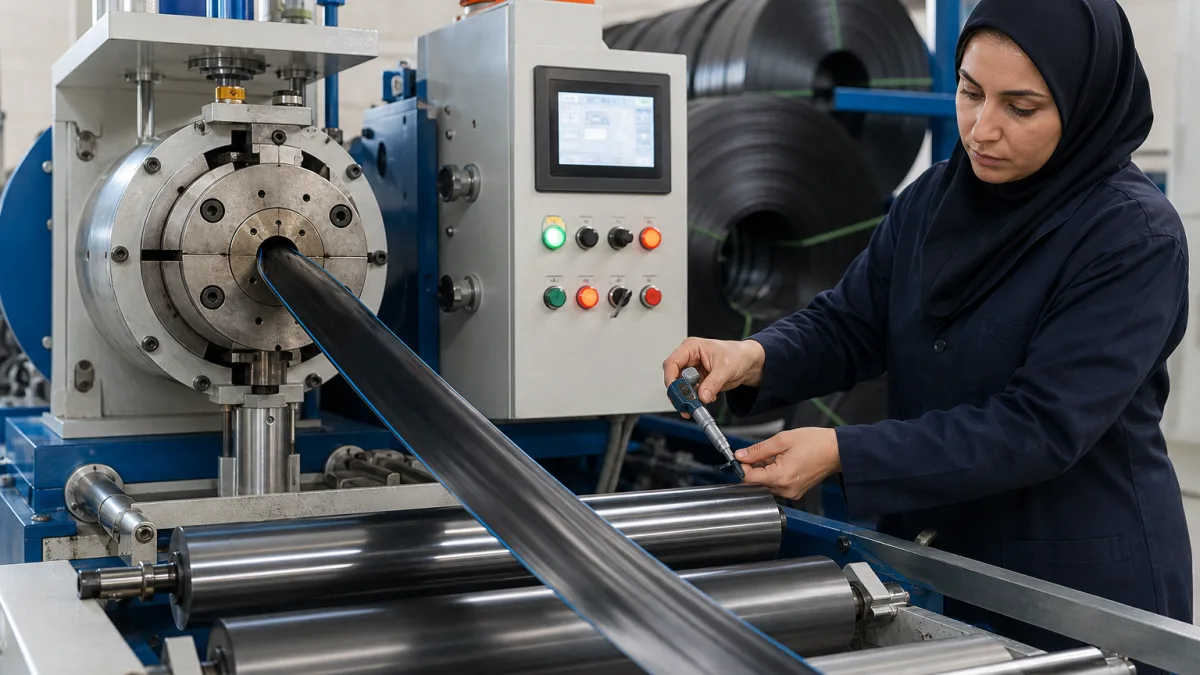
دستگاهی که امکان کنترل مناسب ضخامت را فراهم میکند، به اپراتور اجازه میدهد فرآیند را دقیقتر پایش کند.
عوامل مختلفی مانند دمای مذاب، فشار داخل قالب، سرعت کشش و نرخ خروج مواد میتوانند ضخامت را تغییر دهند.
به همین دلیل، وجود یک تنظیم جداگانه برای فقط یک بخش، تضمینکننده کنترل کامل نیست.
خریدار باید ارتباط میان اکسترودر، قالب، کشنده و سیستم کنترل را بررسی کند.
روش اندازهگیری ضخامت نیز اهمیت دارد.
در برخی خطوط، کنترل با نمونهبرداری و ابزار دستی انجام میشود.
در برخی مدلها، تجهیزات پایش پیوسته یا سامانههای کنترلی پیشرفتهتر وجود دارد.
نوع سیستم باید براساس دقت مورد نیاز، حجم تولید و توان فنی اپراتور انتخاب شود.
اگر دستگاه فاقد اطلاعات روشن درباره روش کنترل ضخامت باشد، مقایسه آن با مدلهای دیگر دشوار خواهد بود.
نقش خنککاری در تولید
پس از خروج نوار از قالب، شکل آن باید در شرایط کنترلشده تثبیت شود.
خنککاری نامناسب میتواند به جمعشدگی، تغییر عرض یا اعوجاج در نوار منجر شود.
به همین دلیل، بخش خنککاری باید از نظر مسیر عبور نوار، روش انتقال حرارت و امکان تنظیم بررسی شود.
دمای آب یا هوای خنککننده، سرعت عبور نوار و زمان تماس با محیط خنککننده از عواملی هستند که باید با فرآیند تولید هماهنگ باشند.
در کنار طراحی فنی، دسترسی برای شستوشو و سرویس نیز اهمیت دارد.
وجود مسیرهای دشوار برای تمیزکاری میتواند زمان توقف خط را افزایش دهد.
همچنین باید مشخص شود سیستم خنککاری به تجهیزات جانبی جداگانه نیاز دارد یا بخشی از پکیج دستگاه است.
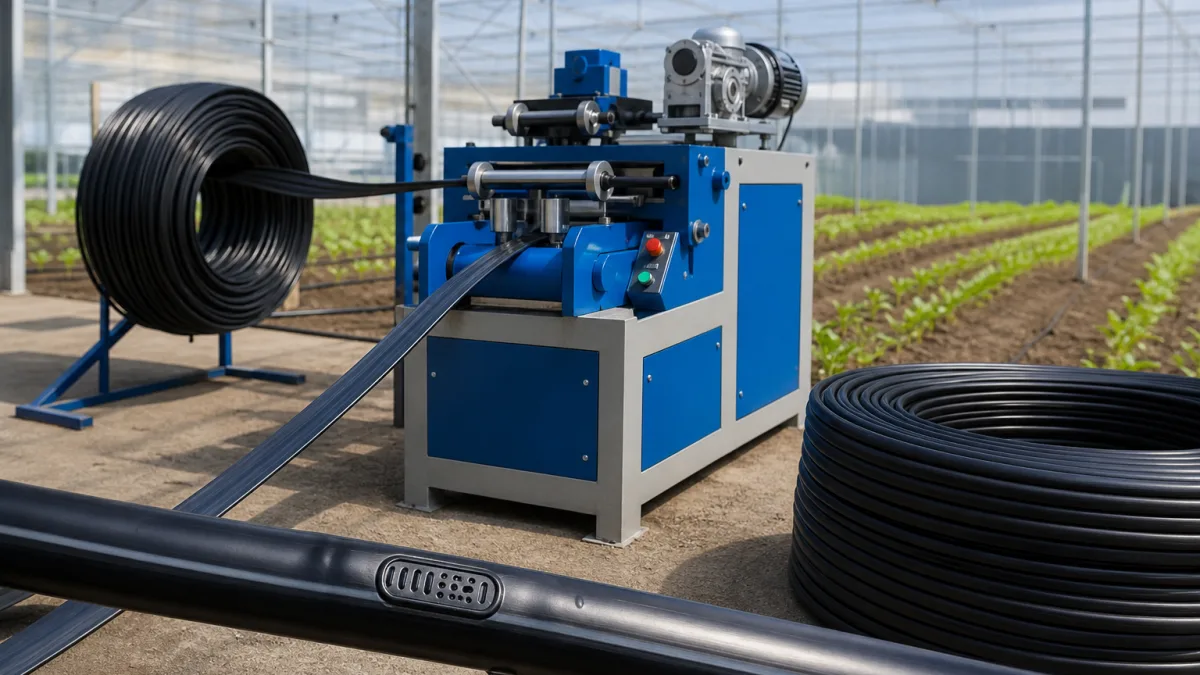
واحد کشش و جمعآوری نهایی
واحد کشش وظیفه دارد نوار را با سرعت کنترلشده از بخش شکلدهی عبور دهد.
تغییرات ناگهانی در کشش میتواند ابعاد نوار را تغییر دهد یا فشار اضافی به ساختار آن وارد کند.
سرعت کشنده باید با خروجی اکسترودر و ظرفیت سیستم شکلدهی هماهنگ باشد.
وجود امکان تنظیم سرعت، برای آزمایش مواد و شرایط مختلف تولید کاربرد دارد.
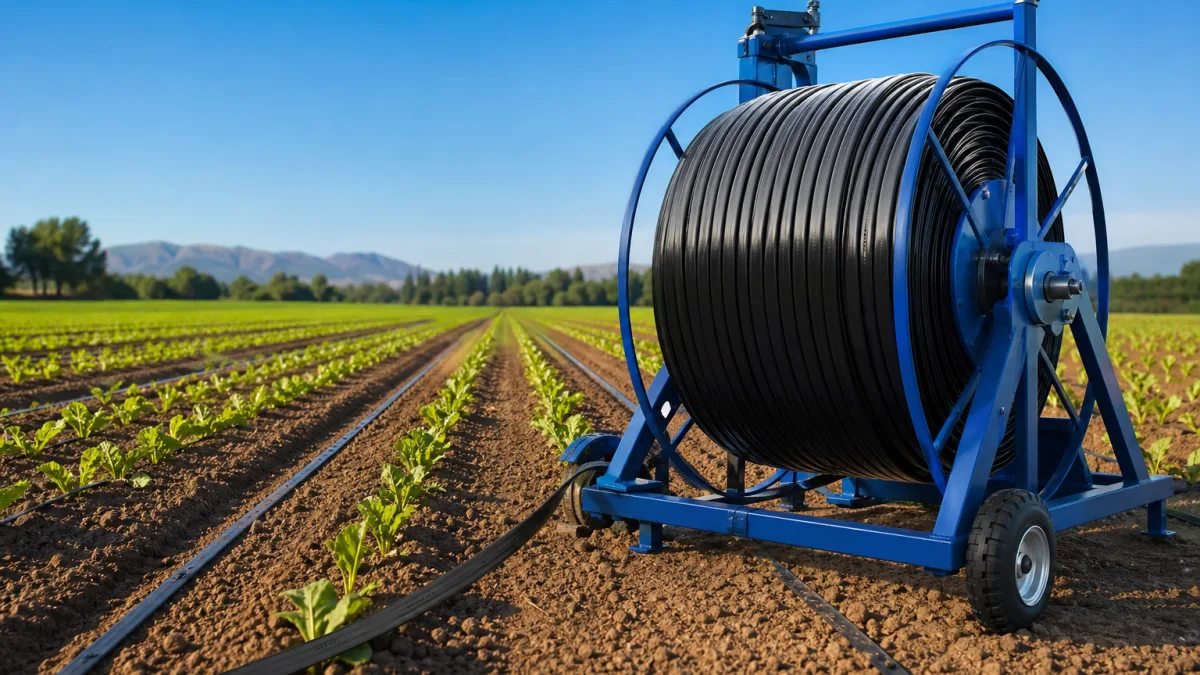
پس از کشش، نوار در واحد جمعکن به شکل رول یا بسته مناسب تبدیل میشود.
این بخش باید بتواند رول را منظم جمع کند و از ایجاد چین، شلشدگی یا همپوشانی نامناسب جلوگیری کند.
نوع سیستم جمعکن، قطر رول قابل تولید و روش تعویض رول از مواردی هستند که باید در مشخصات دستگاه بررسی شوند.
وزن رول یا ابعاد نهایی بستهبندی به نیاز خط و روش حمل محصول وابسته است.
بنابراین این ویژگیها باید در زمان سفارش بهصورت شفاف با تأمینکننده هماهنگ شوند.
تابلو برق و کنترل دستگاه
تابلو برق فقط وظیفه روشن و خاموش کردن دستگاه را ندارد.
این بخش باید امکان مدیریت موتور، دما، سرعت و وضعیت خط را فراهم کند.
نمایش جداگانه پارامترهای مهم باعث میشود اپراتور بتواند تغییرات فرآیند را سریعتر تشخیص دهد.
نوع کنترلر، کیفیت تجهیزات حفاظتی و روش توقف اضطراری از نکات مهم در بررسی تابلو برق هستند.
دستگاه باید در برابر خطاهای قابل پیشبینی، مانند افزایش دما یا اختلال در برخی موتورها، واکنش کنترلی مناسبی داشته باشد.
البته جزئیات این قابلیتها به طراحی سازنده و مدل دستگاه بستگی دارد.
پیش از خرید باید فهرست تجهیزات برق، نقشه مدار، روش عیبیابی و شرایط دسترسی به قطعات مصرفی دریافت شود.
وجود رابط کاربری ساده نیز برای کاهش خطای اپراتور اهمیت دارد.
اگر تنظیمات دستگاه فقط توسط فردی با دانش تخصصی قابل انجام باشد، آموزش و خدمات فنی اهمیت بیشتری پیدا میکند.
معیارهای فنی مقایسه دستگاهها
مقایسه دو دستگاه نباید فقط بر اساس ظاهر یا تعداد تجهیزات جانبی انجام شود.
معیارهای زیر میتوانند چارچوب دقیقتری برای بررسی فراهم کنند.
- محدوده واقعی تولید از نظر عرض، ضخامت و ساختار نوار.
- ثبات دما در بخشهای مختلف اکسترودر.
- قابلیت تنظیم سرعت ماردون، کشنده و جمعکن.
- روش کنترل ضخامت و امکان ثبت پارامترهای تولید.
- دقت سیستم ایجاد مسیر یا خروجی آبیاری.
- دسترسی به قالب، مسیر خنککاری و قطعات مصرفی.
- نیازهای برق، آب، فضا و تجهیزات جانبی.
- سهولت آموزش اپراتور و عیبیابی.
- امکان تأمین قطعات و پشتیبانی فنی.
این موارد باید در قالب مشخصات مکتوب بررسی شوند.
وعدههایی مانند ظرفیت بالا یا کیفیت ممتاز، بدون تعریف شاخص اندازهگیری، برای تصمیم خرید کافی نیستند.
نیازهای نصب و نگهداری
پیش از سفارش دستگاه باید محل نصب و زیرساختهای مورد نیاز بررسی شود.
ابعاد خط، مسیر ورود مواد، فضای دسترسی اپراتور و محل خروج رول روی چیدمان اثر میگذارند.
نیاز برق، آب خنککاری، تهویه و تجهیزات جابهجایی نیز باید از تأمینکننده پرسیده شود.
نگهداری دورهای معمولاً شامل پاکسازی مسیر مواد، بررسی بخشهای حرارتی، کنترل اتصالات، بازدید از یاتاقانها و تنظیم قسمتهای متحرک است.
فاصله زمانی این کارها باید براساس دفترچه فنی همان مدل تعیین شود.
اعلام یک برنامه ثابت بدون دسترسی به دستورالعمل سازنده میتواند گمراهکننده باشد.
بهتر است هنگام تحویل، فهرست قطعات یدکی پیشنهادی و روش تعویض بخشهای مصرفی دریافت شود.
این موضوع در زمان توقف خط اهمیت دارد، زیرا نبود یک قطعه کوچک ممکن است کل فرآیند را متوقف کند.
اشتباهات رایج هنگام انتخاب
یکی از خطاهای رایج، تمرکز صرف بر ظرفیت اعلامی دستگاه است.
ظرفیت واقعی به مواد اولیه، ضخامت، سرعت خط، مهارت اپراتور و شرایط تولید وابسته است.
بنابراین ظرفیت باید همراه با شرایط آزمون و مشخصات محصول بیان شود.
خطای دیگر، نادیده گرفتن امکان تنظیم دستگاه است.
خطی که فقط برای یک اندازه یا یک نوع نوار طراحی شده باشد، در صورت تغییر نیاز تولید انعطاف محدودی خواهد داشت.
خرید بدون بررسی خدمات فنی نیز ریسک توقف طولانی را افزایش میدهد.
حتی یک دستگاه با طراحی مناسب، بدون آموزش صحیح و تأمین قطعات لازم نمیتواند عملکرد پایدار خود را حفظ کند.
همچنین نباید نمونه محصول را بدون بررسی یکنواختی و آزمایش عملی معیار نهایی قرار داد.
نمونه باید از نظر ابعاد، نظم خروجی، کیفیت سطح و رفتار مکانیکی ارزیابی شود.
چکلیست دریافت مشخصات فنی
برای مقایسه دقیق، از فروشنده یا سازنده بخواهید اطلاعات زیر را بهصورت مکتوب ارائه کند.
- مدل و ساختار کلی خط تولید.
- نوع و محدوده مواد قابل استفاده.
- محدوده ابعاد و ضخامت نوار.
- روش تنظیم قالب و تعویض قطعات شکلدهی.
- روش ایجاد مسیر آبیاری و محدوده فاصله خروجیها.
- روش کنترل دما و ضخامت.
- سرعت قابل تنظیم بخشهای اصلی.
- نیازهای برق، آب، فضا و تهویه.
- فهرست قطعات یدکی و ابزارهای مورد نیاز.
- محتوای آموزش نصب، راهاندازی و نگهداری.
این چکلیست جایگزین قرارداد یا آزمون فنی نیست.
اما باعث میشود مقایسه بر پایه اطلاعات قابل بررسی انجام شود، نه صرفاً توضیحات تبلیغاتی.
جمعبندی ویژگیهای دستگاه
دستگاه نوار تیپ آبیاری قطره ای باید بهعنوان یک خط تولید هماهنگ ارزیابی شود.
اکسترودر، قالب، سیستم شکلدهی مسیر آبیاری، خنککاری، کشنده، جمعکن و کنترلر هرکدام نقش جداگانهای دارند.
با این حال، نتیجه نهایی به هماهنگی میان همه این بخشها وابسته است.
برای تصمیمگیری فنی، مهمترین پرسشها درباره محدوده تولید، ثبات فرآیند، امکان تنظیم، روش کنترل کیفیت و دسترسی به خدمات و قطعات است.
وقتی این اطلاعات بهصورت مکتوب دریافت و با نیاز تولید مقایسه شود، احتمال انتخاب نامتناسب کاهش پیدا میکند.
اقدام منطقی بعدی، تهیه مشخصات محصول مورد نظر و درخواست اطلاعات فنی مدلهای قابل عرضه است.
در صورت نیاز، میتوان پیش از خرید درباره نمونهگیری، راهاندازی، آموزش اپراتور و شرایط پشتیبانی نیز بهصورت مشخص مذاکره کرد.
پرسشهای متداول فنی
مهمترین بخش دستگاه نوار تیپ چیست؟
یک بخش واحد را نمیتوان برای همه خطوط مهمترین دانست.
اکسترودر، قالب، سیستم ایجاد مسیر آبیاری و کنترل کشش همگی بر کیفیت محصول اثر دارند و باید هماهنگ بررسی شوند.
آیا ظرفیت اعلامی معیار کافی برای خرید است؟
خیر.
ظرفیت باید همراه با نوع ماده، ضخامت، سرعت تولید و شرایط آزمون بررسی شود.
عدد ظرفیت بدون این جزئیات امکان مقایسه دقیق ایجاد نمیکند.
چرا کنترل ضخامت اهمیت دارد؟
ضخامت بر مقاومت، انعطافپذیری، مصرف مواد و رفتار نوار هنگام نصب اثر میگذارد.
کنترل پایدار آن به هماهنگی اکسترودر، قالب، کشنده و تنظیمات خط نیاز دارد.
پیش از خرید چه اطلاعاتی باید دریافت شود؟
مدل دستگاه، محدوده ابعاد تولید، روش کنترل دما و ضخامت، نیازهای زیرساختی، قطعات یدکی و شرایط آموزش باید بهصورت مکتوب دریافت شوند.
همچنین بررسی نمونه تولید و امکان آزمون عملی میتواند به ارزیابی فنی کمک کند.